

Nastavenie parametrov zvárania vodou chladeného ručného laserového zváracieho stroja je kľúčové pre dosiahnutie kvalitných zvarov. Ako dodávateľ týchto strojov som na vlastnej koži videl, ako správne nastavenie parametrov môže spôsobiť alebo zlomiť zvárací projekt. V tomto blogu sa podelím o niekoľko tipov, ako tieto parametre efektívne upraviť.
Pochopenie základov zváracích parametrov
Skôr než sa ponoríme do procesu nastavovania, prejdime si rýchlo kľúčové parametre zvárania. Medzi ne patrí výkon lasera, frekvencia impulzov, šírka impulzu a rýchlosť zvárania. Každý z týchto parametrov hrá významnú úlohu v procese zvárania a ich správne nastavenie je nevyhnutné pre úspešný zvar.
- Výkon lasera: Toto je množstvo energie, ktorú laser vyžaruje. Vyšší výkon vo všeobecnosti znamená hlbší prienik, ale môže tiež viesť k nadmernému teplu a skresleniu, ak nie je správne riadený.
- Pulzná frekvencia: Vzťahuje sa na počet laserových impulzov za sekundu. Vyššia frekvencia môže viesť k hladšiemu zvaru, ale môže tiež znížiť hĺbku prieniku.
- Šírka impulzu: Toto je trvanie každého laserového impulzu. Väčšia šírka impulzu môže zvýšiť prívod tepla a prenikanie, ale môže tiež spôsobiť väčšie poškodenie okolitého materiálu.
- Rýchlosť zvárania: Rýchlosť, ktorou sa zváracia hlava pohybuje pozdĺž spoja. Vyššia rýchlosť môže znížiť vstup tepla a skreslenie, ale môže tiež viesť k neúplnému splynutiu.
Podrobný sprievodca nastavením parametrov zvárania
1. Začnite s materiálom a hrúbkou
Prvým krokom pri nastavovaní parametrov zvárania je zvážiť materiál, ktorý zvárate, a jeho hrúbku. Rôzne materiály majú rôzne teploty topenia a tepelnú vodivosť, čo ovplyvní ich reakciu na laser. Napríklad hliník má nižšiu teplotu topenia a vyššiu tepelnú vodivosť ako oceľ, takže môže vyžadovať iné parametre.
Hrubšie materiály spravidla vyžadujú vyšší výkon lasera a väčšie šírky impulzov na dosiahnutie dostatočnej penetrácie. Tenšie materiály na druhej strane potrebujú nižší výkon a kratšie šírky impulzov, aby sa predišlo prehriatiu a skresleniu.
2. Nastavte výkon lasera
Po určení materiálu a hrúbky je čas nastaviť výkon lasera. Začnite s nastavením nízkeho výkonu a postupne ho zvyšujte, kým nedosiahnete požadovanú penetráciu. Na kontrolu hĺbky prieniku môžete použiť skúšobný kus. Ak je zvar príliš plytký, zvýšte výkon; ak je príliš hlboký alebo spôsobuje nadmerné teplo, znížte výkon.
Ak napríklad zvárate 2 mm hrubú platňu z nehrdzavejúcej ocele, môžete začať s výkonom lasera približne 800 W. Ak penetrácia nie je dostatočná, môžete ju zvýšiť na 1000W alebo viac. Majte na pamäti, že rôzne modely vodou chladených ručných laserových zváracích strojov môžu mať rôzne výkonové rozsahy, takže špecifické pokyny nájdete v príručke k stroju.
3. Upravte frekvenciu pulzu a šírku pulzu
Po nastavení výkonu lasera je čas upraviť frekvenciu pulzu a šírku pulzu. Tieto dva parametre spolupracujú na riadení prívodu tepla a tvaru zvaru.
Vyššia frekvencia impulzov môže vytvoriť súvislejší a hladší zvar, zatiaľ čo nižšia frekvencia môže poskytnúť viac energie na impulz a hlbšiu penetráciu. Šírka impulzu na druhej strane určuje trvanie každého impulzu. Väčšia šírka impulzu zvýši príkon tepla, zatiaľ čo kratšia ho zníži.
Pre väčšinu aplikácií je frekvencia impulzov 20 - 50 Hz a šírka impulzu 2 - 5 ms dobrým východiskovým bodom. Tieto parametre potom môžete doladiť na základe vzhľadu a kvality zvaru. Ak je zvar príliš hrubý alebo má veľa rozstrekov, môžete skúsiť zvýšiť frekvenciu impulzov alebo zmenšiť šírku impulzu.
4. Určite rýchlosť zvárania
Rýchlosť zvárania je ďalším dôležitým parametrom, ktorý ovplyvňuje kvalitu zvaru. Vyššia rýchlosť zvárania môže znížiť prívod tepla a minimalizovať skreslenie, ale môže tiež viesť k neúplnému roztaveniu. Na druhej strane, nižšia rýchlosť môže poskytnúť viac času na roztavenie a roztavenie materiálu, ale môže spôsobiť nadmerné teplo a širšiu húsenicu zvaru.
Na určenie optimálnej rýchlosti zvárania začnite s pomalou rýchlosťou a postupne ju zvyšujte pri pozorovaní zvaru. Chcete nájsť rýchlosť, ktorá umožňuje úplné splynutie bez toho, aby spôsobovala nadmerné teplo alebo skreslenie. Dobrý počiatočný bod je okolo 5 - 10 mm/s, ale to sa môže líšiť v závislosti od materiálu, hrúbky a ďalších parametrov.
Jemné doladenie parametrov
Keď nastavíte počiatočné parametre, je dôležité ich doladiť na základe skutočných výsledkov zvárania. Tu je niekoľko tipov na doladenie:
- Skontrolujte vzhľad zvaru: Pozrite sa na zvar, či má hladký a jednotný vzhľad. Ak sa vyskytnú nejaké praskliny, pórovitosť alebo iné chyby, upravte príslušné parametre. Napríklad, ak sú praskliny, možno budete musieť znížiť výkon lasera alebo zvýšiť rýchlosť zvárania.
- Zmerajte hĺbku prieniku: Pomocou mikroskopu alebo iných meracích nástrojov skontrolujte hĺbku prieniku zvaru. Ak penetrácia nie je dostatočná, zvýšte výkon lasera alebo šírku impulzu. Ak je príliš hlboký, znížte tieto parametre.
- Testovanie rôznych kombinácií parametrov: Nebojte sa experimentovať s rôznymi kombináciami parametrov, aby ste našli optimálne nastavenia pre vašu konkrétnu aplikáciu. Môžete vytvoriť sériu skúšobných zvarov s rôznymi parametrami a porovnať výsledky.
Bežné chyby, ktorým sa treba vyhnúť
Pri nastavovaní parametrov zvárania vodou chladeného ručného laserového zváracieho stroja existuje niekoľko bežných chýb, ktorým by ste sa mali vyhnúť:
- Prehrievanie materiálu: Použitie príliš vysokého výkonu lasera alebo príliš nízkej rýchlosti zvárania môže spôsobiť prehriatie materiálu, čo môže viesť k deformácii, praskaniu a iným defektom. Nezabudnite sledovať teplotu materiálu počas zvárania a podľa potreby upravte parametre.
- Neúplná fúzia: Ak je výkon lasera príliš nízky alebo rýchlosť zvárania príliš vysoká, materiál sa nemusí správne roztaviť a spojiť, čo má za následok neúplné spojenie. Skontrolujte zvar, aby ste sa uistili, že je úplne natavený a nie sú v ňom žiadne medzery.
- Ignorovanie vlastností materiálu: Rôzne materiály majú rôzne vlastnosti a je dôležité tomu prispôsobiť parametre. Napríklad zváranie hliníka vyžaduje iné parametre ako zváranie ocele. Uistite sa, že si urobíte prieskum a pochopíte vlastnosti materiálu, ktorý zvárate.
Záver
Úprava parametrov zvárania vodou chladeného ručného laserového zváracieho stroja je proces, ktorý si vyžaduje trpezlivosť a experimentovanie. Pochopením základov parametrov zvárania, dodržiavaním sprievodcu krok za krokom a doladením nastavení na základe skutočných výsledkov môžete dosiahnuť vysokokvalitné zvary.
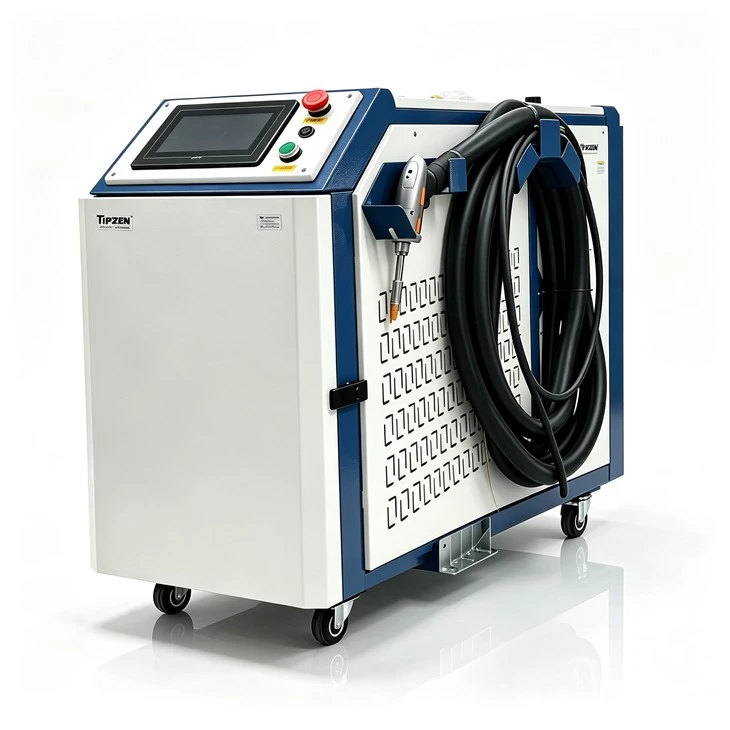
Ak hľadáte vodou chladený ručný laserový zvárací stroj, ponúkame celý rad produktov, ktoré vyhovujú vašim potrebám. Pozrite si naše1500W ručný vláknový laserový zvárací stroj,Ručný vodou chladený laserový zvárací stroj,Profesionálny vodou chladený laserový zvárací stroj,Kompaktný vodou chladený laserový zvárací stroj, aPrenosná vodou chladená vláknová laserová zváračka dva v jednom.
Ak máte akékoľvek otázky alebo potrebujete ďalšiu pomoc s nastavením parametrov zvárania alebo výberom vhodného stroja pre váš projekt, neváhajte nás kontaktovať pre rokovanie o kúpe. Sme tu, aby sme vám pomohli čo najlepšie využiť váš laserový zvárací stroj.
Referencie
- Welding Handbook, American Welding Society
- Technológia laserového zvárania, rôzne priemyselné publikácie